高效细粒尾矿回收与节能系统 出料粒型可控的环保解决方案
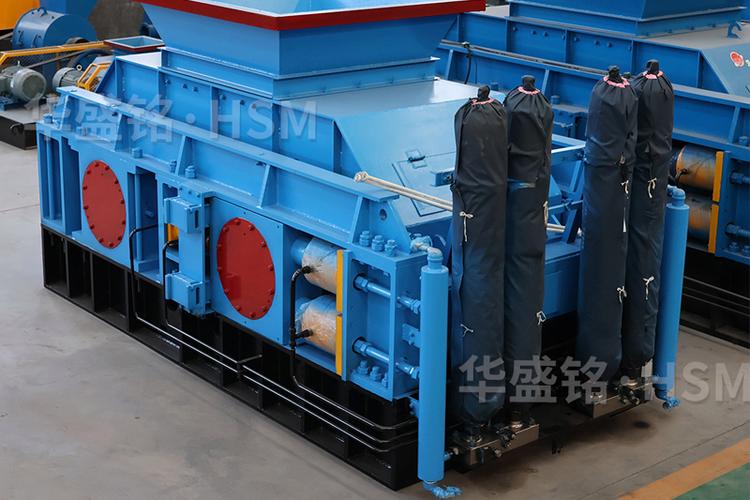
在矿业和冶金行业中,尾矿处理一直是关乎资源利用效率和环境保护的核心问题。大量有价值细粒物料随尾矿流失,不仅造成资源浪费,还会带来环境和安全风险。针对这一痛点,新一代尾矿回收设备以高效回收细粒物料、出料粒型可控、环保节能为核心优势,并集成创新的设备节能系统,为尾矿资源化利用提供了全新路径。
一、高效回收细粒物料
传统尾矿处理设备对细粒级(通常指-0.074mm至-0.5mm)物料的回收效率较低,磁团聚、重选和浮选过程中细粒容易随溢流流失。本设备采用强化分选力场与多级联合回收技术,通过优化流场、增大细粒碰撞概率、配置高效捕收装置,实现对细粒级尾矿中有用矿物的高比例回收。经实践验证,该设备对细粒物料回收率可提升20%至35%,显著提高尾矿综合利用率,减少资源浪费。
二、出料粒型可控
尾矿回收后的产品往往作为建材骨料、充填材料或冶金原料,不同用途对出料粒型(颗粒形貌、粒度分布、级配)有严格要求。本设备集成可调控破碎整形单元和动态粒度调节系统,操作人员可根据下游需求灵活调整主轴转速、排料口间隙及分级参数。无论是需要棱角分明、针片状少的优质骨料,还是要求连续级配的充填材料,均可精准满足,避免二次加工,提升产品附加值。
三、环保节能与设备节能系统
设备在设计、运行全过程贯彻环保节能理念:
- 封闭结构+脉冲除尘: 对破碎、筛分、输送等环节进行全封闭,粉尘排放浓度低于10mg/m³,满足国家超低排放标准;搭配高效脉冲袋式除尘器,实现车间清洁生产。
- 低噪与消振设计: 通过动平衡校准、减振弹簧和隔声罩,降低工作噪声至85dB(A)以下,改善作业环境。
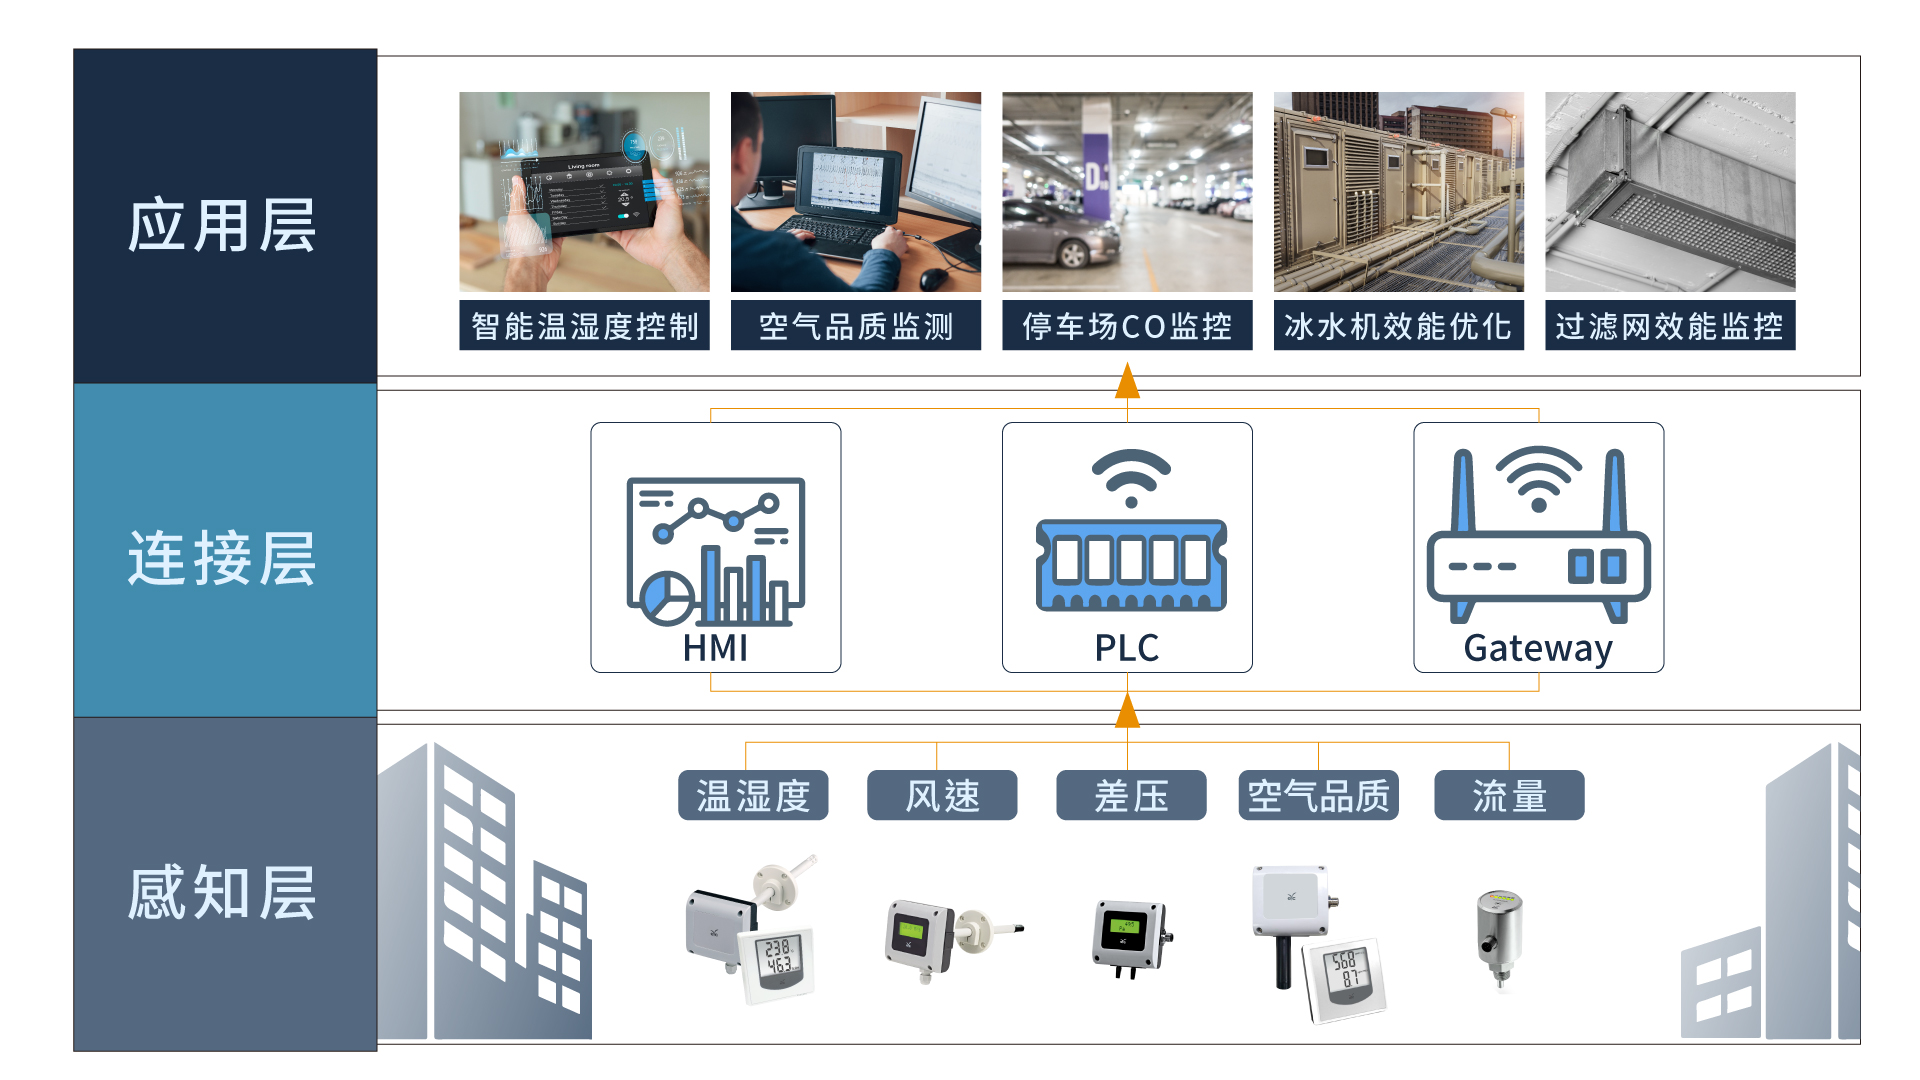
- 设备节能系统: 本设备核心创新之一是集成智能节能系统,能够实时监测负载、转速、温度等参数,自动调整电机输出功率和系统运行状态。主电机采用永磁同步伺服驱动或液力偶合器调速方案,启动平稳,无电流冲击;配合能量回馈单元,在下坡或减速工况下将动能转化为电能回馈电网,综合节电率达15%–30%。润滑油站和液压站按需供压供油,待机或在低负荷时段自动进入休眠模式,进一步减少空载损耗。
- 长寿命耐磨材料: 关键易损件采用高铬铸铁、陶瓷复合等耐磨材料,延长更换周期,减少停机时间和物料消耗,间接降低能耗和碳排放。
四、综合效益与应用领域
设备适用于黑色金属、有色金属、贵金属及非金属尾矿的再选作业。其高效回收特性可将尾矿库中细粒资源“吃干榨净”;粒型可控功能,满足高品质机制砂、M10及以上砌筑砂浆用砂标准等级要求;而节能环保性能则帮助矿山企业降低电力消耗和碳排放,助力实现双碳目标。整体来看,投资回收期短,经济、社会和环境效益显著。
尾矿不是废物,而是放错位置的资源。高效回收细粒物料、粒型可控、一体化环保节能系统的尾矿回收装置,正将这一理念落到实处,为绿色矿山建设和循环经济发展提供强有力技术装备。
随着智能传感、物联网与AI优化的进一步融合,该设备还将实现自适应学习、无人值守的高效节能运行模式,使尾矿资源化处理水平进入全新境界。
如若转载,请注明出处:http://www.gsdkbd.com/product/54.html
更新时间:2026-10-09 20:28:54